汽车外壳复合工法
大型覆盖件的一次成型方案,取代传统钣金与拼装。
业界现有工艺单一、制程整合度差,受产品设计尺寸、颜色与生产精度限制。先碳把复合材料八大工艺与机械加工制程整合,结合塑料加工的镜面模具与埋入射出等复杂工艺,突破尺寸、颜色与精度的限制。
结果是复杂产品成为可能:一体成形轮圈、车用底盘、无人机机体,以及传统工艺做不出的中空与异质复合结构。
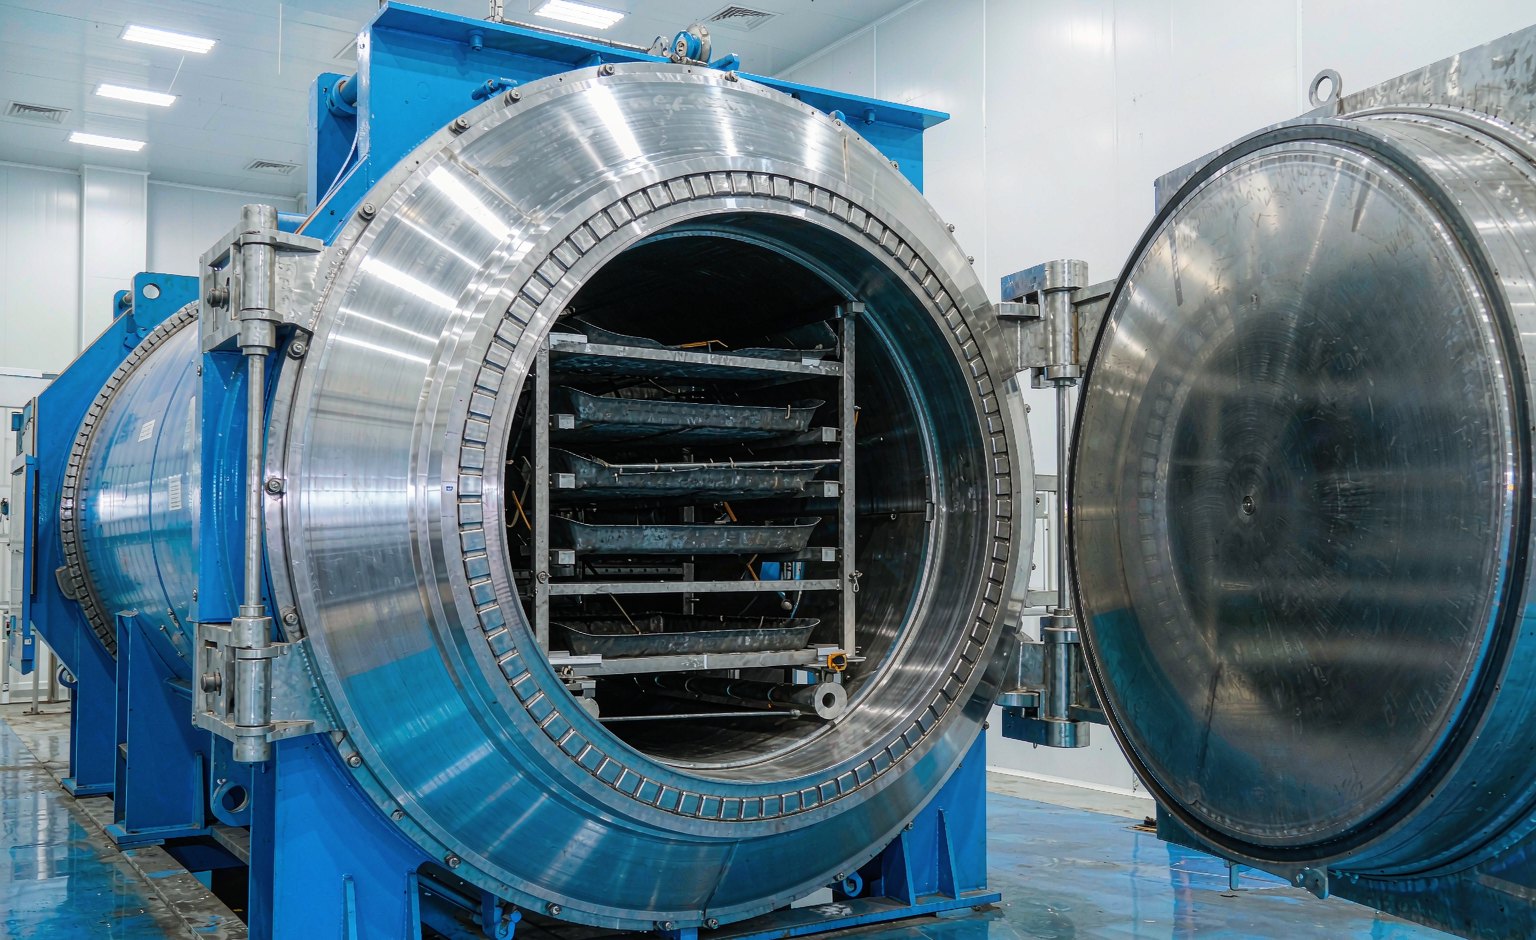
工艺打样咨询市面主流有八大成型法。先碳可根据产品尺寸、批量、外观与性能要求,组合出最经济的工艺路线。
| 工艺 | 适用场景 | 核心特点 | 限制 |
|---|---|---|---|
| 热压罐成型 | 高品质、高性能产品 | 制件精度高、纤维取向可控、力学性能优异 | 成型周期长,成本较高 |
| RTM 树脂传递模塑 | 中小型制品、中批量生产 | 材料利用率高、成本可控,模具成本远低于热压罐 | 尺寸受限,大件需分区 |
| 热压 / 冷压成型 | 平板类薄壁件、外观件 | 配合先碳快速固化体系,单件 10 分钟内完成 | 需增加模具套数 |
| 真空导入 VARTM | 大型薄壁结构 | 设备投入低,适合原型与小批量 | 孔隙率控制依赖工艺稳定性 |
| 中空成型 | 箱包、框架、辐条 | 低成本制造中空结构,强度同步优化 | 需专门的内芯与工艺支持 |
| 缠绕成型 | 传动轴、管件、压力容器 | 纤维铺放连续,径向强度高 | 仅适合回转体类结构 |
| 拉挤成型 | 长条型材、风电叶片棒 | 生产效率高,纤维沿轴向排列 | 截面形状受限 |
| 埋入射出 + 复合 | 异质材料一体件 | 把塑料、金属、木质件与碳纤维结合为一个零件 | 需专用设备与工艺经验 |
这几项技术直接决定了先碳产品能不能同时做到快、优、强。
业界热固成型需 30 分钟以上。先碳掌握的快速固化体系把单件成型压到 10 分钟以内,生产效率大增、成本降低,模具套数需求同步下降。
直接生产镜面产品,无须补土,涂装只需尺寸加工就完成。节省的不只是工序,还有研磨与涂装环节带来的环境污染。
把碳纤维与塑料、金属、木质等材料结合为一个零件,解决业界碳纤维与塑料异质材料结合之痛点(专利 ZL 2007 2 0310372.X)。
碳纤维丝性能从 T300 提升到 T700,把普通材料改性为高规格材料,在成本可控的前提下获得接近高端材料的表现。
针对报废品与废料品实现完全回收再利用,让生产边角料重新进入产线,降低材料成本与环境影响。
公司多项发明专利已通过初步审查,均属行业碳纤维复合材料制品领域的核心制造工艺流程。
专利号 ZL 2007 2 0310372.X:复合材结合塑料材结构,解决业界碳纤维与塑料异质材料结合之痛点,领先行业。
| 序号 | 专利名称 | 技术价值 |
|---|---|---|
| 01 | 碳纤维镜面免喷涂 | 无污染、省工序、降本 |
| 02 | 碳纤维异质材料复合工艺 | 塑料、金属、木质等与碳纤维一体成型 |
| 03 | 碳纤维复杂产品设计工艺解决 | 突破传统工艺的尺寸与形状限制 |
| 04 | 中空产品低成本制造及强度优化 | 中空结构量产可行性与力学性能兼顾 |
| 05 | 新能源汽车电池箱包抗爆、强度提升 | 安全与减重同时满足 |
| 06 | 无风叶发电碳纤维棒生产工艺 | 能源装备用复合材料棒材 |
从汽车外壳到雷达罩,从传动轴到免喷涂工法,构成先碳的工艺护城河。
大型覆盖件的一次成型方案,取代传统钣金与拼装。
把外观图形直接做进成型面,省去二次贴合工序。
碳纤维与塑料一体成型,专利 ZL 2007 2 0310372.X。
热压罐装备与工艺参数的自主掌控。
满足透波性能与形面精度的特种成型方案。
扭转刚度与临界转速兼顾的传动解决方案。
碳纤维骨架型材,用于机器人与航空结构。
镜面外观与快速固化的组合工艺。
报废品与废料品的完全回收再利用体系。